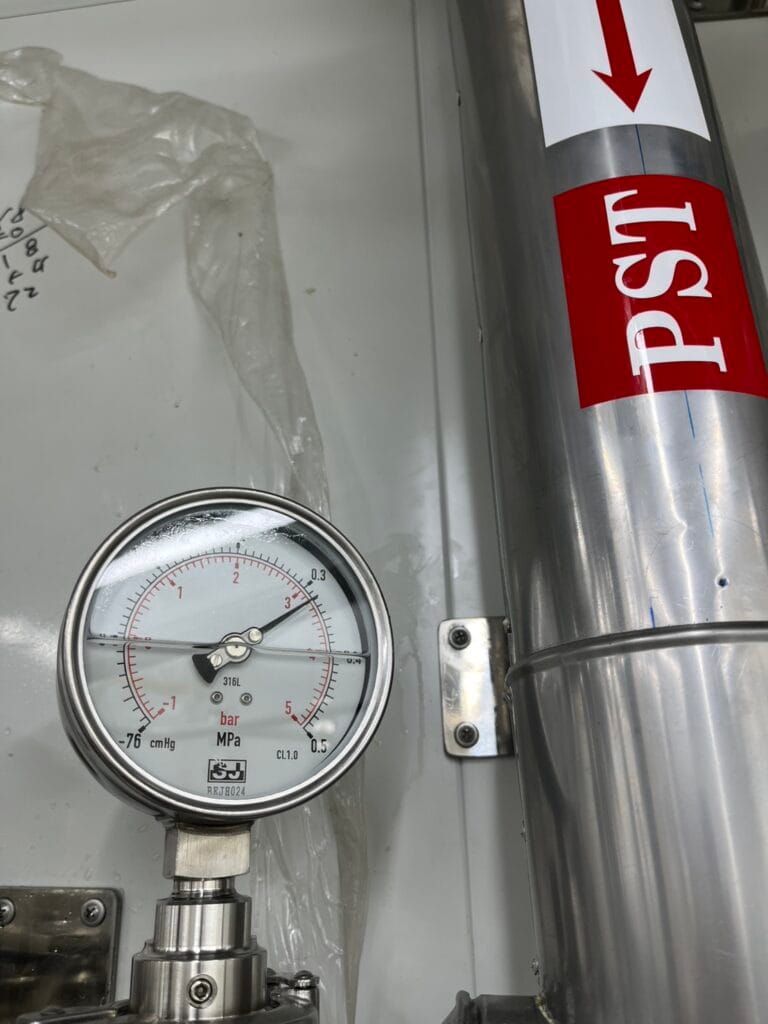

La precisión de los manómetros de esfera es crucial en los procesos industriales y la toma de decisiones.
Los manómetros imprecisos pueden provocar errores en los procesos industriales o en cualquier decisión que implique limitaciones del rango de presión, lo que puede tener consecuencias catastróficas. Por muy exacto que sea el proceso de medición o por muy cuidadosos que sean los operarios, si la precisión del instrumento de medición de la presión se ve comprometida, se producirán errores.
Aquí es donde entra en juego un proveedor de instrumentación profesional que realice la calibración de la presión por usted.
¿Le interesa saber cómo calibrar los instrumentos de presión de cuadrante?
En el siguiente artículo, SJ Gauge le presentará el grado de precisión y el error de tolerancia de los manómetros de cuadrante y le explicará por qué los manómetros necesitan calibración. Acompañaremos esto con ejemplos sencillos y comprensibles para proporcionarle una comprensión completa.
Si está interesado, puede seguir leyendo este artículo o ponerse en contacto con nosotros directamente. El equipo profesional de ventas de SJ Gauge también puede proporcionarle las soluciones de medición de presión más adecuadas para su aplicación.
1. ¿Qué significa “Precisión” en los manómetros de cuadrante? Comprender las definiciones de los términos relacionados con la calibración de la presión.
a. Precisión
¿Qué significa precisión en un manómetro de esfera?
La exactitud es la combinación de “precisión” y “repetibilidad”, e indica el grado de proximidad o desviación entre el valor de presión medido (valor observado o leído) y su valor real.
La indicación de precisión de un manómetro suele expresarse en porcentaje de la precisión a fondo de escala (F.S.) (± precisión %). Una precisión elevada implica un alto nivel de precisión y exactitud.
b. Grado de precisión
¿Qué significa el grado de precisión en un manómetro de esfera?
El grado de precisión se clasifica en función del porcentaje de tolerancia permitido al rango del instrumento de medida. La British Standards Institution (BSI), lo divide generalmente en siete grados porcentuales: 0,5, 1, 1,5 (norma europea 1,6), 2, 2,5, 3, 4, donde los valores más pequeños indican una mayor precisión. Según la Sociedad Americana de Ingenieros Mecánicos (ASME), hay siete grados más: 4A, 3A, 2A, A, B, C, D.
El porcentaje de precisión suele ir seguido de R (lectura) o F.S.. Si no se indica específicamente, se considera ± precisión % F.S. El uso de R se reserva para los instrumentos que requieren mediciones precisas.
Norma europea:
La norma BS EN 837-1 especifica la relación entre el diámetro de los manómetros y los grados de precisión alcanzables (como se detalla en la tabla siguiente).
| Tamaño nominal comparado con la clase de precisión | |||||||
| Tamaño nominal (mm) | Clase de precisión (Norma europea) | ||||||
| 0.1 | 0.25 | 0.5 | 1.0 | 1.6 | 2.5 | 4 | |
| 40、50 | V | V | V | ||||
| 63 | V | V | V | V | |||
| 80 | V | V | V | V | |||
| 100 | V | V | V | V | |||
| 150、100 | V | V | V | V | |||
| 250 | V | V | V | V | V | ||
Norma estadounidense:
Consulte la tabla de grados de precisión de uso común que figura en ASME B40.100:
| Grados de precisión | ||||
| Grado de precisión (Norma estadounidense) | Error permitido (Porcentaje de Span ± % F.S.) (Excluida la fricción) | Diámetro nominal mínimo recomendado (Arco de esfera de 270 grados) | ||
| Rangos de escala | ||||
| ¼ inferior de la escala | Mitad de la escala | ¼ superior de la escala | ||
| 4A | ←0.1→ | 8½ (8,5″ o 216 mm) | ||
| 3A | ←0.25→ | 4½ (4,5″ o 114 mm) | ||
| 2A | ←0.5→ | 2½ (2,5″ o 63 mm) | ||
| A | ←1.0→ | 1½ (1,5″ o 40 mm) | ||
| B | 3.0 | 2.0 | 3.0 | |
| C | 4.0 | 3.0 | 4.0 | |
| D | 5.0 | |||
Tomando como referencia la tabla anterior, vamos a explorar los grados óptimos de exactitud/precisión que pueden alcanzar las normas americanas y europeas para los tamaños de esfera de los manómetros relacionados con los rangos de presión. Ilustrémoslo con un ejemplo sencillo:
Tamaño de la esfera: 100 mm
Para un manómetro de esfera de 100 mm, la precisión óptima que puede alcanzarse es de 0,25% según la norma europea y de 2A según la norma americana.
Tamaño de la esfera: 250 mm
Para un manómetro con un tamaño de esfera de 250 mm, la precisión óptima alcanzable es de 0,1% según la norma europea y de 4A según la norma americana.
De estos dos ejemplos se desprende que el valor real y la magnitud del error de tolerancia no sólo están relacionados con la precisión, sino también con el alcance del manómetro y el tamaño de la esfera.
Cuando el rango y el tamaño de la esfera son iguales, cuanto mayor es la precisión, menor es el error permitido para el manómetro.
(Producto relacionado: PRSS | Manómetro de acero inoxidable)
c. Tolerancia (error admisible)
La tolerancia representa el “error máximo admisible de los datos medidos con respecto al valor estándar” y puede indicarse en la unidad de medida de la presión.
Por ejemplo, un manómetro de esfera con un rango de 0 ... 100 psi y una precisión de ±1% F.S. presenta una tolerancia de ±1,0 psi en cualquier punto de la escala de medición.
En referencia a BS EN 837-1, especifica la tolerancia máxima admisible para cada grado de precisión.
| Errores máximos permitidos | |
| Clases de precisión (Norma europea) | Límites del error permitido (porcentaje de la envergadura) |
| 0.1 | ± 0,1 % F.S. |
| 0.25 | ± 0,25 % F.S. |
| 0.6 | ± 0,6 % F.S. |
| 1.0 | ± 1,0 % F.S. |
| 1.6 | ± 1,6 % F.S. |
| 2.5 | ± 2,5 % F.S. |
| 4.0 | ± 4,0% F.S. |
En resumen, podemos ilustrar la comprensión de estos términos con un ejemplo:
- Rango de escala: 0 ... 10psi
- Precisión: ±1,5% F.S.
El cálculo de la tolerancia es el siguiente:
10psi (Rango) x ±1.5% F.S. (Precisión) = ±0.15psi (Tolerancia).
Esto significa que cuando la presión real es de 6psi, el rango de tolerancia permitido está entre 5,85psi y 6,15psi.
(Más información: Manómetros digitales y analógicos: Diferencias funcionales y de precisión, y comparación de ventajas e inconvenientes)
2. ¿Qué es la calibración de la presión? 3. ¿Por qué es necesario calibrar los instrumentos?
¿Qué es la calibración de la presión?
La calibración es el proceso de ajuste y comprobación para garantizar que la presión indicada por el instrumento se encuentra dentro del intervalo de precisión especificado.
Durante la calibración, el manómetro que se va a comprobar y un manómetro patrón se conectan a un mismo sistema para someterlos a idéntica presión. A continuación se comparan las indicaciones. Las diferencias se registran y se expresan como porcentaje del fondo de escala del instrumento comprobado.
ASME recomienda utilizar un manómetro patrón cuya precisión sea, como mínimo, cuatro veces superior a la del manómetro sometido a ensayo. Esta relación, denominada 4:1, garantiza que el patrón sea suficientemente preciso para evaluar correctamente el instrumento.
Ejemplo:
Instrumento en prueba
- Rango de escala: 0 ... 10psi
- Precisión: ±1,0% F.S.
- Tolerancia:10psi (Rango de escala) x ±1.0% F.S. (Precisión) = ±0.1psi (Tolerancia)
- 1/4 de Tolerancia: ±0.1 psi (Tolerancia) x 1/4 = ±0.025psi
Manómetro patrón A
- Rango de escala: 0 ... 30psi
- Precisión: ±0,1% F.S.
- Tolerancia:30psi (Rango de escala) x ±0,1% F.S. (Precisión) = ±0,03psi (Tolerancia)
Manómetro patrón B
- Rango de escala: 0 ... 20psi
- Precisión: ±0,1% F.S.
- Tolerancia:20psi (Rango de escala) x ±0.1% F.S. (Precisión) = ±0.02psi (Tolerancia)
En este ejemplo, la tolerancia del manómetro patrón A no es inferior a una cuarta parte de la tolerancia admisible (±0,025 psi), mientras que el manómetro patrón B sí cumple el requisito.
Por tanto, debe utilizarse el manómetro patrón B para cumplir las especificaciones de calibración.
¿Por qué hay que calibrar los instrumentos de presión?
Unas mediciones fiables y unos datos de presión precisos contribuyen a mejorar la eficacia de la producción, reducen los riesgos de paradas imprevistas y establecen una base que cumple los requisitos medioambientales. Esto, a su vez, optimiza los beneficios gracias a una producción más eficiente.
Incluso los manómetros de mayor calidad pueden perder precisión con el paso del tiempo. Para mantener la fiabilidad óptima de sus instrumentos, son esenciales una calibración periódica y un mantenimiento profesional.
¿Cuándo deben calibrarse los instrumentos de presión?
Varias situaciones comunes justifican la calibración:
- Instrumentos nuevos: Recién salidos de fábrica, necesitan calibración.
- Instrumentos envejecidos: Calibrar regularmente si se han utilizado durante más de un año.
- Mediciones críticas: Calibrar antes y después de la recogida de datos importantes.
- Impacto medioambiental: Calibre los instrumentos después de exponerlos a eventos como vibraciones fuertes o impactos.
- Dudas de visualización: Si sospechas de inexactitudes, se recomienda calibrar.
- Requisitos especificados: La calibración puede ser necesaria según las especificaciones del cliente o del fabricante.
En todas estas situaciones, existe la posibilidad de lecturas inexactas. Es aconsejable enviar rápidamente sus instrumentos a un proveedor de servicios fiable, como SJ Gauge, para la calibración y el mantenimiento de los instrumentos de presión.
3. Introducción al proceso integral de calibración de instrumentos de SJ Gauge antes y después de la entrega.
Proceso de calibración en SJ Gauge:
Nos equipamos con los siguientes dispositivos para el proceso de calibrado:
- Entorno de prueba que cumple con la temperatura de referencia de 20℃.
- Bomba manual de presión con diferentes rangos de presión.
- Manómetro patrón.
- Adaptadores de conexión a proceso (roscas).
- Manómetro a calibrar.
Una vez conectados todos los componentes, se aplica presión lentamente mediante la bomba. Si el manómetro que se está calibrando funciona correctamente, su indicación y la del manómetro patrón deben coincidir.
A continuación se indica el número recomendado de puntos de prueba para la calibración de manómetros, basado en la norma BS EN 837-1 de la British Standards Institution:
| Puntos de prueba recomendados para la calibración de manómetros en distintas clases de precisión | |
| Precisión (± % F.S.) | Puntos de prueba recomendados |
| ±0,1% | 10 |
| ±0,25% | 10 |
| ±0,5% | 10 |
| ±1,0% | 5 |
| ±1,6% | 5 |
| ±4,0% | 3 |
| *Cada punto se probará con presión ascendente y descendente. *El valor máximo de la escala es un punto de prueba. *Cero es un punto de prueba cuando está libre. | |
Ejemplo:
Si las especificaciones del manómetro a calibrar son las siguientes:
- Rango de escala: 0 ... 100 bar
- Precisión: ±1,0% F.S.
- Grado de precisión: A
A continuación, deben realizarse pruebas y comparaciones en cinco puntos de prueba diferentes:
- 0 bar (*El punto cero debe comprobarse cuando la aguja está desbloqueada)
- 20 bar
- 40 bar
- 60 bar
- 80 bar
- 100 bar
Si la precisión del manómetro después de la calibración sigue siendo inferior a la precisión originalmente garantizada por el fabricante del manómetro, se recomienda comunicarse con el fabricante o considerar una sustitución directa.
Ventajas de elegir SJ Gauge como fabricante de manómetros:
- Productos de calidad elevada y constante
- Cumplimiento de las normas y reglamentos del sector
- Optimización de procesos y aumento de la productividad
- Prevención de paradas de producción imprevistas
- Eficiencia a alto coste
- De la calidad a la rentabilidad
Con casi tres décadas de experiencia profesional en medición, el Departamento de Investigación Técnica de SJ Gauge se dedica a proporcionar soluciones de medición personalizadas exclusivas. Ya se trate de la selección de especificaciones de manómetros, el montaje de componentes, la calibración o el mantenimiento periódico, nos comprometemos a ofrecer productos y asistencia excelentes.
Haga clic para ponerse en contacto con nosotros y deje que SJ Gauge le proporcione las mejores soluciones de medición personalizadas para su aplicación industrial.